Материал
Пружинная сталь 65Мн
- Твердость
- HRC 42-50 (закалка и отпуск)
- Обработка поверхности
- Черный оксид/фосфат/Дакромет
- Примечания
- Наиболее распространен в Китае; лучшее соотношение цены и качества
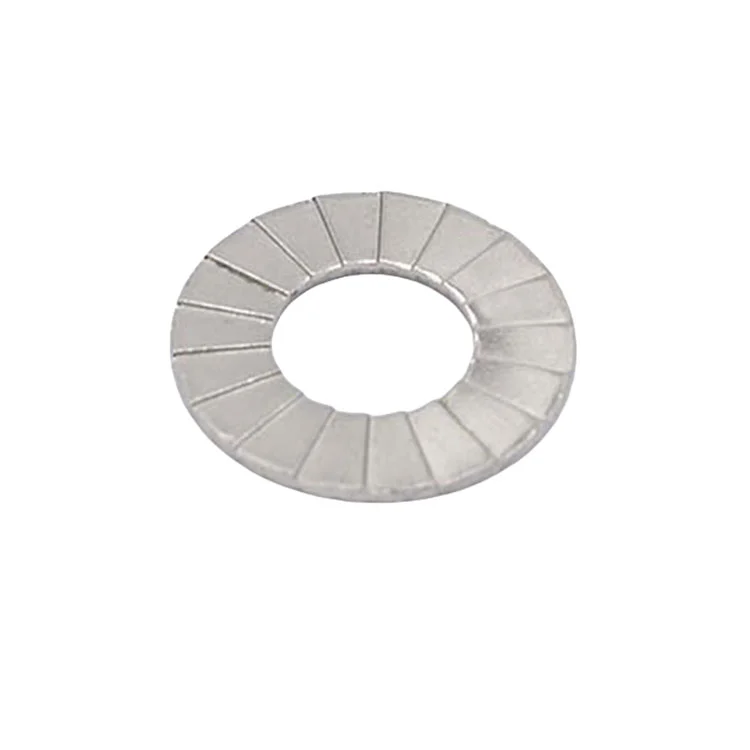
Шайбы клиновые стопорныеявляются наиболее отличительной ветвью семейства стопорных шайб. Это не одна шайба, а система из двух одинаковых шайб, обращенных в противоположные стороны. Руководящий стандартDIN 25201, предназначенные для тяжелых болтовых соединений с высокой вибрацией и безопасностью. Zhenhua поддерживает свою линейку собственными инструментами и30–400 тнажатие подИАТФ 16949, поставляя автомобильные цепи Tier-2/Tier-3 и осуществляя экспортные программы по всему миру.
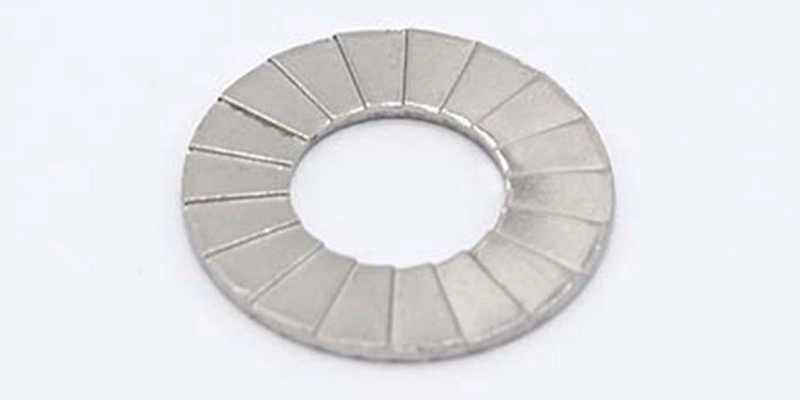
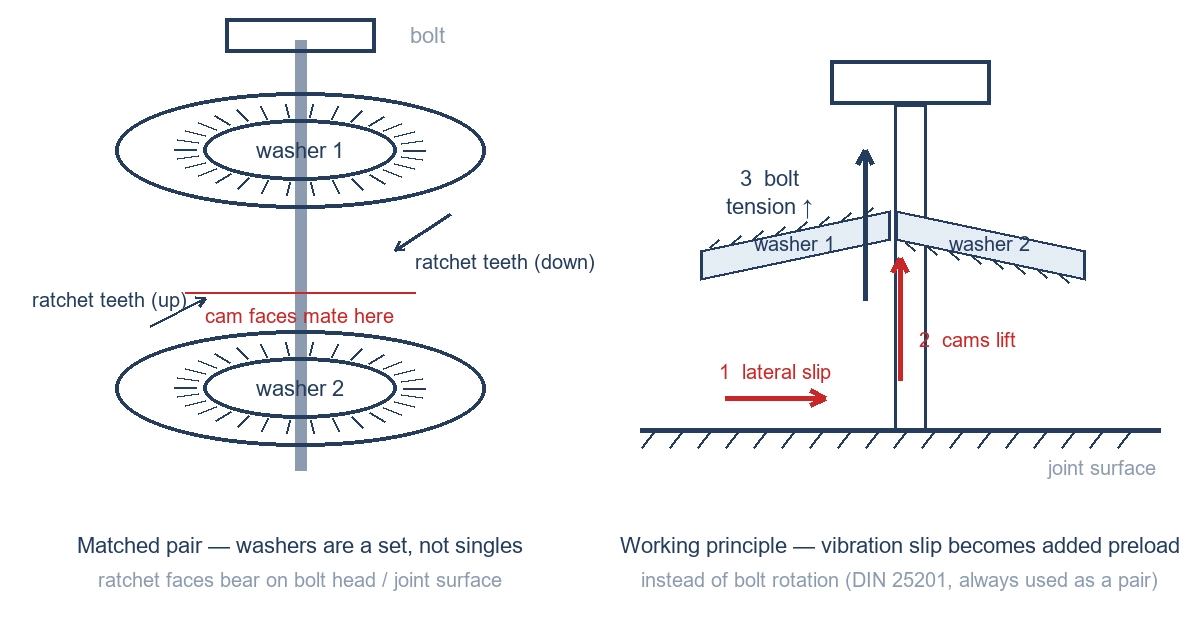
Клиновые стопорные шайбы являются наиболее отличительной ветвью семейства стопорных шайб. Это не одна шайба, а система из двух одинаковых шайб, обращенных в противоположные стороны. Сложенные вместе, их внутренние кулачковые поверхности входят в зацепление, а внешние радиальные зубцы врезаются в опорную поверхность головки болта (или гайки) и сопрягаемую часть соответственно.
Действующим стандартом является DIN 25201 (с парными клиновыми стопорными шайбами, также указанными в других национальных стандартах и стандартах OEM). По сравнению с зубчатыми стопорными шайбами (DIN 6797) и пружинными шайбами (DIN 127), клиновая шайба предназначена для тяжелых болтовых соединений с высокой вибрацией и безопасностью: ветроэнергетика, строительная техника, железнодорожный транспорт, автомобильные шасси и трансмиссии, а также горнодобывающее оборудование.
Необходимо четко сформулировать один момент:Клиновые шайбы следует использовать парой; пары ни в коем случае нельзя разделять или смешивать. Одна шайба не может создать клиновой замок, а установка пары неправильной стороной полностью устраняет функцию блокировки - это наиболее распространенное неправильное использование как при покупке, так и при сборке.
| Сравнение | Шайба клиновая стопорная (DIN 25201) | Зубчатая стопорная шайба (DIN 6797) | Пружинная шайба (DIN 127) |
|---|---|---|---|
| Запорный механизм | Односторонний клиновой кулачок, самоблокирующийся | Зубы вгрызаются в опорное лицо | Эластичный разъем обеспечивает осевую предварительную нагрузку |
| Поставляется парой | Да - обязательно, против | Одинарная шайба | Одинарная шайба |
| Многоразовый | Да (при этом лицевые поверхности кулачков остаются нетронутыми) | Обычно не используется повторно | Обычно не используется повторно |
| Класс блокировки | Высокий (тяжелый режим/высокая вибрация) | Середина | От низкого до среднего |
| Типичное использование | Ветер, строительство, железная дорога, шасси | Электрика, бытовая техника, общее оборудование | Общие машины, метизы |
Все объясняют два угла: угол зацепления внешних зубцов и угол подъема клина внутренних кулачковых поверхностей.
Шаг первый – надкусываются внешние зубцы.Каждая шайба имеет на внешней стороне кольцо из закаленных радиальных зубцов. Во время затяжки эти зубцы оставляют неглубокие следы на опорной поверхности головки болта и на сопрягаемой части, образуя механическую блокировку. Шайба больше не может вращаться относительно болта или заготовки. В первую очередь устраняется вращательная степень свободы.
Шаг второй – кулачки фиксируются в одну сторону.Внутренние грани двух шайб образуют симметричную пару скатов. По мере затягивания болта кулачки поднимаются вверх по углу подъема, преобразуя натяжение болта в нормальное давление на поверхности кулачков.
Поскольку угол подъема кулачка больше, чем эквивалентный угол подъема резьбы, любое вращение, которое может ослабить болт, должно сначала поднять кулачки в более высокое положение, в то время как нагрузка зажима продолжает толкать их обратно вниз. Таким образом, направление ослабления блокируется, а направление затяжки остается свободным.
Почему это высшая степень блокировки.Обычная эластичная шайба компенсирует потерю предварительной нагрузки за счет пружинения, которая ослабевает по мере расслабления материала. Клиновая шайба фиксируется геометрически: она не теряет упругости и не расслаивается со временем. При испытании на поперечную вибрацию (испытание Юнкера) парные клиновые шайбы сохраняют гораздо большую остаточную предварительную нагрузку, чем другие распространенные методы фиксации.
По сравнению с резьбовым фиксатором или гайками с нейлоновыми вставками.Резьбовые фиксаторы и нейлоновые вставки увеличивают трение или заполняют зазор; они по-прежнему зависят от трения, поэтому их эффективность падает после высокой температуры, сильной вибрации или многократной повторной затяжки. Клиновая шайба представляет собой геометрическое решение и может использоваться повторно, что очень важно для соединений, которые проверяются по графику, например, башен и ступиц ветряных турбин.
Zhenhua поставляет следующие конфигурации в соответствии с DIN 25201 и общепринятой рыночной практикой:
| Конфигурация | Описание | Типичное использование |
|---|---|---|
| Стандартная пара (DIN 25201) | Две одинаковые шайбы поставляются парой; внешние зубцы, внутренние кулачковые поверхности | Общие болтовые соединения, ветер, шасси |
| С вкладками/шестигранником | Геометрия шестигранника или выступа на внешнем крае для удобного расположения и доступа к инструменту. | Плотное пространство, расположение против вращения |
| Комплект гаек в сборе | Поставляется со стопорной или фланцевой гайкой в одном комплекте. | Высокопроизводительные сборочные линии, меньше ошибок сопряжения |
| Версия уплотнения | Шайба совмещенная с уплотнительным кольцом | Интерфейсы с требованиями герметичности |
| Пользовательский угол кулачка | Угол подъема кулачка, внешний диаметр и количество зубцов соответствуют чертежу | Особые требования к предварительной загрузке или конверту |
Общие размеры:на основе номинальной резьбы от M3 до M30 (включая M6/M8/M10/M12/M14/M16/M20), внутренний диаметр, внешний диаметр и толщина согласно DIN 25201 или чертежу заказчика. Большие размеры (M24 и выше) и дюймовые размеры (UNC/UNF) могут быть указаны по запросу.
Четыре вещи, которые необходимо подтвердить перед заказом:(1) поставляются ли детали парой; (2) происходит ли пара из одной производственной партии с совпадающей ориентацией (смешивание партий может привести к плохому контакту кулачка); (3) очищает ли ОД головку болта и гнездо; (4) соответствует ли тип зубцов твердости поверхности сопрягаемой детали.
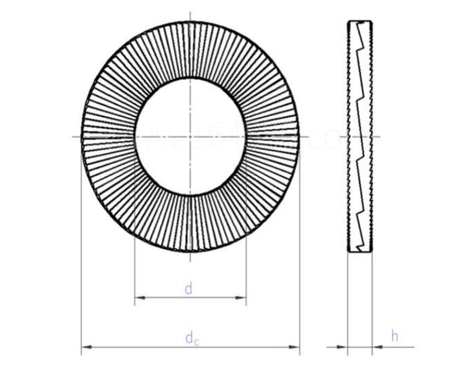
*Все размеры в миллиметрах (мм)*
| РАЗМЕР | d | округ Колумбия | T | кг/1000 шт. | Для винтов | ||||
|---|---|---|---|---|---|---|---|---|---|
| мин | Макс | мин | Макс | мин | Макс | мм | дюйм | ||
| S3 | 3.3 | 3.5 | 6.8 | 7.2 | 1.55 | 2.05 | 0.3 | М3 | #5 |
| С4 | 4.3 | 4.5 | 7.4 | 7.8 | 1.55 | 2.05 | 0.4 | М4 | #8 |
| С5 | 5.3 | 5.5 | 8.8 | 9.2 | 1.55 | 2.05 | 0.5 | М5 | #10 |
| S6 | 6.4 | 6.6 | 10.6 | 11 | 1.55 | 2.05 | 0.7 | М6 | — |
| S8 | 8.6 | 8.8 | 13.3 | 13.7 | 2.25 | 2.75 | 1.5 | М8 | 5/16 дюйма |
| С10 | 10.5 | 10.9 | 16.4 | 16.8 | 2.25 | 2.75 | 2.2 | М10 | — |
| С12 | 12.8 | 13.2 | 19.3 | 19.7 | 2.25 | 2.75 | 2.9 | М12 | — |
| С16 | 16.8 | 17.2 | 25.2 | 25.6 | 3.15 | 3.65 | 6.7 | М16 | 5/8" |
| С20 | 21.2 | 21.6 | 30.5 | 30.9 | 3.15 | 3.65 | 9.3 | М20 | — |
Эффективность клиновой шайбы зависит в основном от твердости материала: зубцы должны быть тверже сопрягаемой поверхности, чтобы они могли прижиматься и удерживать прикус.
Примечания по обработке поверхности:
- Предпочтительным покрытием для клиновых шайб является Dacromet (цинково-алюминиевые чешуйки) - отсутствует риск водородного охрупчивания, устойчивость к солевому туману более 1000 часов, а также тонкая пленка (обычно 6-10 мкм), которая заметно не уменьшает глубину зубцов.
- Черный оксид/фосфат дает самую тонкую пленку (1-3 мкм) и наименьшее влияние на укус, но ограниченную коррозионную стойкость - сочетайте с маслом или используйте в помещении.
- После нанесения гальванического цинкования на закаленные детали необходимо провести удаление охрупчивания. Закаленные детали поглощают водород во время травления и нанесения покрытия; если его не выбить, устойчивое растягивающее напряжение из-за предварительного натяга сборки может привести к замедленному разрушению (водородному охрупчиванию) – единственному наиболее серьезному риску для деталей, критически важных для безопасности.
- Горячее цинкование не рекомендуется для прецизионных клиновых шайб: слой цинка толщиной 40–80 мкм заполняет впадины зубцов и существенно уменьшает глубину врезания, что резко снижает эффективность фиксации.
На что направлена наша проверка:
- Угол подъема кулачка- задается профилем матрицы и источником запирающей способности; Измерено сначала артикул по рисунку.
- Контакт с камерой- сложенная пара должна сидеть полностью, без короблений и выступов; плохой контакт концентрирует стресс и рано деформирует.
- Геометрия и твердость зубцов- постоянная высота зубьев, неповрежденные кончики зубьев, твердость выше нижнего предела термообработки.
- Плоскостность- коробление напрямую ослабляет прикус, поэтому для его контроля применяют чеканку после штамповки.
- Никаких смешанных частей- если в одно соединение входят шайбы с другим наружным диаметром или углом кулачка, фиксация сразу же нарушается. Поэтому парная упаковка и поставка одной партии являются обязательными.
Контроль качества процесса – шесть ворот
Входная проверка материалов:каждый рулон проверяется на элементном анализаторе на состав, с подтверждением толщины, технических характеристик и документов партии; клиенты могут отслеживать любой номер партии.
Проверка первой статьи:Ключевые размеры, геометрия зубьев/зажимов и внешний вид проверяются после каждой наладки перед запуском непрерывного производства.
В процессе патрулирования:проверки смены мусора плюс патрулирование каждые 2–3 часа; любая аномалия останавливает печать и помещает в карантин текущую и предыдущую партии.
Повторная проверка после лечения:термическая обработка и обработка поверхности, включая работу, выполняемую внешним подрядчиком и возвращающуюся на завод, повторно проверяются партия за партией на твердость, структуру пленки и внешний вид.
Проверка готовой детали:визуальный осмотр плюс 100% ручная быстрая сортировка по мере необходимости, ориентированная на косметические дефекты и смешанные детали.
Отслеживание партии:номера партий/заказов клиентов привязаны к партиям сырья и продукции; Записи о качестве отправляются вместе с товаром.
Три шага выбора:(1) установите идентификатор по размеру резьбы; (2) установите тип зубца и класс твердости в зависимости от твердости и нагрузки сопрягаемой поверхности; (3) установить ОД и нужна ли вкладка из конверта сборки.
Примечания по установке (пожалуйста, передайте их в линию с товаром):
- Две шайбы должны быть установлены в противоположной ориентации – кулачки обращены друг к другу, зубцы наружу. Запомните это так: одна шайба обращена к головке болта или гайке, другая — к заготовке.
- Никогда не используйте одну шайбу и никогда не устанавливайте клиновую шайбу с шайбой другого типа – это нарушает контакт поверхности кулачка.
- Момент затяжки может быть немного выше стандартного, поскольку зубцы должны закусывать. Соблюдайте пределы прочности болта и несущей способности основного материала; используйте простую шайбу в качестве перехода на тонкие или мягкие материалы.
- Многоразовый- Если зубцы не сплющены и поверхности кулачков не разрушены, пару можно использовать повторно после разборки. На тяжелонагруженных соединениях рекомендуется замена при капитальном ремонте.
- Сопрягаемая поверхность- избегайте слишком твердых поверхностей (закаленный слой предотвращает укусы); Следите за тем, чтобы шероховатость была умеренной и не содержала тяжелого масла или отложений покрытия.
Эти вопросы взяты из реальных зарубежных запросов, упорядоченных по частоте. Если ваше приложение не охвачено, отправьте нам чертеж или детали приложения напрямую.
Потому что запирающее действие происходит за счет клинового соединения двух внутренних кулачковых поверхностей. Одиночная шайба имеет только зубцы, которые сопротивляются вращению, но не могут обеспечить одностороннюю фиксацию без угла подъема клина - в этом случае производительность сравнима с шайбой с плоскими зубьями. Наша стандартная практика — поставлять парные, одинаковые партии и ориентацию, чтобы линия не могла их неправильно соединить.
Два критерия: степень вибрации и необходимость повторного открытия соединения. Стандарта DIN 6797 достаточно для соединений машин общего назначения, электрических и приборов. Для соединений, работающих в тяжелых условиях, с высокой вибрацией или критически важных для безопасности — ветровых, рельсовых, шасси, строительного оборудования — выберите парную клиновую шайбу DIN 25201. Соединения, проверяемые по графику, также отдают предпочтение клиновым шайбам, поскольку они пригодны для многократного использования.
Стандартные размеры принимаются при обычных объемах производства, при этом многие размеры доступны от 10 000 штук. Нестандартные углы кулачка или материалы требуют проверки инструментов и объема. Для пробной посадки мы можем сначала предоставить образцы с рекомендуемыми значениями крутящего момента.
Да. У нас есть собственная команда по оснащению, и мы можем изготовить нестандартные углы подъема кулачка, внешний и внутренний диаметр, толщину и геометрию зубцов по чертежам. Время выполнения прототипа зависит от сложности; мы обычно подтверждаем чертеж (DFM) перед тем, как вырезать штамп.
Главным образом в достижимой твердости. SUS304/316 можно только закалить, поэтому они мягче, чем закаленная пружинная сталь, и менее эффективно вгрызаются в сопрягаемые детали высокой твердости или при большой нагрузке. Они подходят для применений, ориентированных на коррозию и умеренных нагрузок; для тяжелых условий эксплуатации используйте закаленную пружинную сталь с помощью Dacromet.
Да, заметно. Чем толще пленка, тем меньше проникновение зубцов и слабее фиксация. Вот почему мы рекомендуем Dacromet или черный оксид/фосфат и не рекомендуем горячее цинкование. Если заказчику требуется надежная защита от коррозии, мы компенсируем это за счет более высокого класса твердости или более высоких зубцов.
Клиновые шайбы предназначены для повторного открытия и повторного использования. Критерием является то, заметно ли сплющены зубцы и не сплющены или не деформированы поверхности кулачков. При общем обслуживании их можно использовать повторно несколько раз; критически важные для безопасности места должны соответствовать спецификациям заказчика по техническому обслуживанию и заменяться при капитальном ремонте.
Срок изготовления стандартных размеров подтверждается графиком производства при заказе. Варианты упаковки включают парные пакеты (предотвращающие неправильное ориентирование), счетные пакеты и коробки под собственной торговой маркой со штрих-кодом и маркировкой партии по запросу. Цена и время выполнения окончательно согласовываются с представителем отдела продаж.
Клиновые стопорные шайбы являются деталями, важными для безопасности. При запросе ценового предложения укажите: размер болта и класс прочности, требуемый момент предварительного натяга, материал сопрягаемой детали и твердость поверхности, а также условия эксплуатации (вибрация, температура, коррозия). Затем мы порекомендуем подходящий угол кулачка, тип зубцов, материал и покрытие.
Контактное примечание:Стандартные и специальные клиновые шайбы могут быть указаны по чертежу; чертежи, образцы и отчеты о проверке образцов доступны по запросу. Цена и время выполнения заказа зависят от окончательного подтверждения продажи.
Этих трех входных данных нам достаточно, чтобы подтвердить покрытие штампа, материал, отделку и доставку.Изготовленные на заказ клиновые стопорные шайбы переходят от чертежа к прототипу с использованием собственных штампов.
✅ Получите бесплатный образец!! Свяжитесь с нами сегодня
✅ Мы свяжемся с вами в течение 24 часов